PMS : PMS: Vom Datensatz zum montagefertigen Drahtsatz
„Bearbeitungs- und Durchlaufzeiten verkürzen sich gegenüber manueller Konfektionierung um bis zu 70 Prozent.“
Marina Mocher, Key Account Managerin PMS Competence Center Schaltanlagen
Seit August 2024 agiert die PMS Competence Center Schaltanlagen GmbH (PMS CCS) als eigenständiges Unternehmen unter dem Dach der PMS Group GmbH. Am Standort St. Stefan im Lavanttal stehen über 11.000 m² Fläche zur Verfügung, die Jahresproduktion liegt bei einigen tausend Schaltschränken. Das Spektrum reicht von der Niederspannungshauptverteilung über Steuerungs- und Prozessleitschränke bis zur SF6-freien Mittelspannungsanlage.
Durchgängige Prozesskette
Aufbau, Geräteanordnung und Verdrahtung werden vollständig im 3D-Modell geplant. Anschließend werden Materialien auftragsbezogen kommissioniert und geprüft sowie die Unterlagen für jede Fertigungsstation aufbereitet. Gehäuse und Stromschienen entstehen im eigenen Haus, Montage und Verdrahtung erfolgen in einer taktgesteuerten Linienfertigung. Eine Kanban-Materialversorgung stellt die Komponenten zeitgerecht bereit, gefertigt wird im Sauberraum. Im Prüffeld durchläuft jeder Schaltschrank eine Stückprüfung nach EN 61439 und erhält ein vollständiges Prüfprotokoll.
Grundlage ist ein digitaler Zwilling: Engineering und Fertigung arbeiten mit derselben Datenbasis. Die Daten gehen direkt an die Maschinen zum Stanzen, Bohren, Fräsen und Lasern. Kollisionen, Toleranzprobleme oder fehlende Bohrungen werden so bereits im Modell erkannt. Wiederholaufträge lassen sich reproduzieren, Dokumentation und As-Built- Daten entstehen direkt aus dem Projekt.
Automatisierte Drahtkonfektionierung
Herzstück der Kabelkonfektionierung ist eine Komax Omega 750. Die Anlage verarbeitet bis zu 36 unterschiedliche Drähte mit Querschnitten von 0,5 mm² bis 10 mm² in verschiedenen Farben. Ein automatischer Drahtwechsel unterstützt die Fertigung mit hoher Variantenvielfalt. Die Produktionsdaten aus dem Engineering werden direkt übernommen.
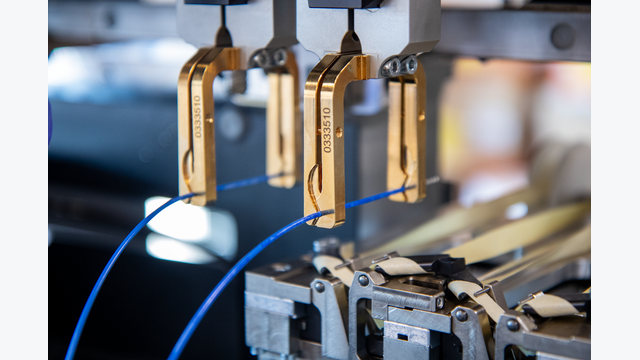
Kabelkonfektionierung bei PMS
- © PMSDie Drähte werden vollautomatisch abgelängt, abisoliert, ein- oder beidseitig konfektioniert, bedruckt und kommissioniert. Neben dem präzisen Ablängen und Abisolieren sind sowohl Voll- als auch Teilabzug der Isolierung möglich. Verschiedene Kontakte und Aderendhülsen werden serienmäßig gecrimpt und ermöglichen eine flexible Endenverarbeitung. Die Aderkennzeichnung erfolgt direkt an der Maschine, wodurch manuelle Beschriftungen entfallen. Ein Widerstandsschweißmodul ergänzt die Anlage für reproduzierbare elektrische Schweißverbindungen.
„Dadurch verkürzen sich Bearbeitungs- und Durchlaufzeiten gegenüber manueller Konfektionierung um bis zu 70 Prozent. Zugleich reduzieren sich manuelle Arbeitsschritte, und unnötige Zwischenlagerungen werden vermieden“, erklärt Marina Mocher, Key Account Managerin PMS Competence Center Schaltanlagen.
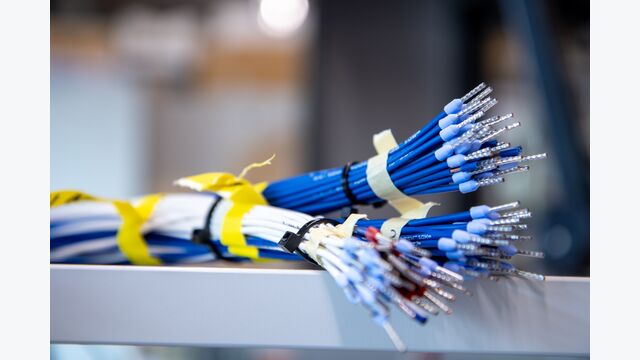
Von PMS produzierte Drahtprodukte.
- © PMSProzessüberwachung und Rückverfolgbarkeit
Integrierte Qualitäts- und Prüfsysteme überwachen die Fertigung kontinuierlich. Dazu zählen die Crimpkraftüberwachung, optische Prüfungen sowie die Kontrolle des korrekten Einrastens der Kontakte in die Steckergehäuse. Für jeden Kabelsatz werden Qualitätsdaten erfasst und gespeichert, wodurch eine lückenlose Rückverfolgbarkeit gewährleistet ist. Digitale Assistenzsysteme wie „Smart Wiring“ unterstützen zusätzlich eine effiziente und fehlerfreie Verdrahtung.
„Die Anlage ermöglicht die wirtschaftliche Serienfertigung komplexer Drahtbäume und konfektionierter Leitungen. Automatisierte, überwachte Prozessschritte reduzieren den manuellen Aufwand, verkürzen Durchlaufzeiten und sorgen für eine konstant hohe, reproduzierbare Qualität“, erklärt Andreas Terler, Geschäftsführer der PMS CCS.
Vom Muster bis zur Serie
Gefertigt werden einzelne Adern, anschlussfertige Kabel und komplexe Drahtsätze bis hin zum vollständig dokumentierten Kabelbaum, vom ersten Muster bis zur Serie. Die Konfektionierung ist Teil der Bauteilfertigung, zu der auch die Gehäusebearbeitung mit Laser und CNC-Fräsmaschinen sowie Stromschienen aus dem eigenen Kupferbearbeitungscenter zählen. Diese Leistungen können unabhängig von einem Gesamtauftrag beauftragt werden, etwa von Maschinenbauern oder Schaltschrankbauern, die Drahtsätze extern beziehen. Bei Bedarf werden montagefertige Pakete innerhalb von 24 Stunden versendet.
In der Prototypenphase entstehen Fertigungsabläufe und Prüfprozesse in Abstimmung mit dem Kunden. Gerade bei wiederkehrenden Serien mit hoher Variantenvielfalt wirkt sich die Kombination aus automatischem Drahtwechsel und direkter Datenübernahme auf die Planbarkeit aus.
Zulassung für Nordamerika
Industrie- Schaltschränke werden bei PMS CCS auch nach den nordamerikanischen Normen UL 508A (USA) und CSA C22.2 (Kanada) geplant, gefertigt und geprüft. Nach der Prüfung im eigenen Haus werden die Schränke mit dem jeweiligen Prüfzeichen, etwa dem UL-Listing-Label, gekennzeichnet und mit Dokumentation und Prüfprotokoll ausgeliefert. Eine nachträgliche Einzelabnahme vor Ort entfällt.
DIESER ARTIKEL ENTSTAND IN KOOPERATION MIT PMS.
Die Drahtkonfektionierung im Detail
Anlage: Komax Omega 750
Drahtvielfalt: bis zu 36 unterschiedliche Drähte, automatischer Drahtwechsel
Querschnitte: 0,5 mm² bis 10 mm²
Bearbeitung: Ablängen, Abisolieren (Voll-und Teilabzug), ein- und beidseitiges Crimpen von Kontakten und Aderendhülsen, Bedrucken, Kommissionieren
Zusatzmodul: Widerstandsschweißen
Qualitätssicherung: Automatische Überwachung der Kontaktbestückung und des korrekten Einrastens sowie Dokumentation relevanter Prozess- und Qualitätsdaten
Zeitersparnis: bis zu 70 Prozent (Unternehmensangabe)
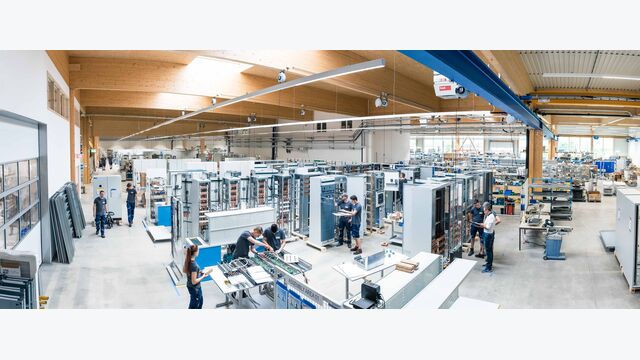
Shopfloor vom PMS Competence Center Schaltanlagen
- © PMS